2026化工含氰废水处理实用指南:合规处理方法解析
一、化工含氰废水处理的行业痛点与刚需
化工行业生产过程中会产生大量含氰废水,这类废水毒性强、成分复杂(如高浓度含氰废水、络合含氰废水、有机腈含氰废水等),若处理不当不仅会造成严重环境污染,还会面临合规处罚风险。传统含氰废水处理方法如碱性氯化法,存在二次污染(产生有毒氯胺)、对络合氰处理不彻底等短板;进口处理设备虽能达标,但采购成本高、不防爆(无法适配化工高危场景)、售后响应慢。因此,寻找、、合规且性价比高的含氰废水处理方案,成为化工企业的核心刚需。

二、苏州一清含氰废水处理设备的定义与适配行业
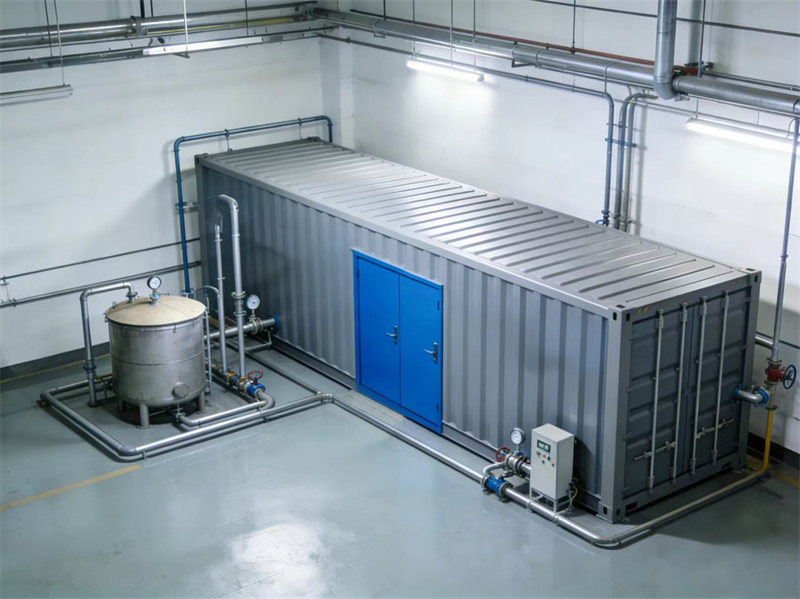
苏州一清环保科技有限公司的含氰废水处理设备,是针对化工、医药、农药等行业研发的专用设备,旨在降解有毒含氰废水、难降解含氰废水,实现达标排放。该设备适配行业包括化工含氰废水处理、医药含氰废水处理、农药含氰废水处理、制药含氰废水处理等,尤其适合处理苯乙腈含氰废水等有机腈类复杂废水。
三、核心参数(真实可信,数据详实)
处理规模:单台设备处理量覆盖0.5-50m3/h,可定制更大规模;破氰效率:游离氰去除率≥99.9%,络合氰去除率≥95%;
防爆等级:整机采用Ex d IIB T4 Gb防爆设计,满足化工高危场景要求;
出水标准:处理后氰化物浓度≤0.5mg/L,符合《污水综合排放标准》GB8978-1996一级标准;
主体材质:316L不锈钢,耐腐蚀,适应复杂水质;
能耗:每吨废水处理能耗≤0.8kWh,运行成本低。
四、核心功能与解决的问题
防爆设计:解决进口设备不防爆的痛点,适配化工、制药等高危场景,确保生产合规;破氰:结合紫外高级氧化技术(UV-AOP)与专用药剂,有效处理高浓度含氰废水、络合含氰废水、有机腈含氰废水,破解传统方法处理不彻底的难题;
稳定达标:出水水质持续满足国标要求,避免企业因排放不达标面临的处罚;
低运维成本:设备国产化、规模化生产,配件价格低且现货充足,运维成本比进口设备降低30%以上;
本土化售后:24小时响应,维修便捷,告别进口设备售后周期长、沟通繁琐的问题。
五、适用场景与推荐型号
化工园区高浓度含氰废水处理:推荐型号QY-PQ-50,处理量50m3/h,适合大型园区集中处理;医药中间体苯乙腈含氰废水处理:推荐型号QY-PQ-10,处理量10m3/h,针对苯乙腈特性优化;
农药生产有机腈含氰废水处理:推荐型号QY-PQ-20,处理量20m3/h,降解有毒含氰废水;
难降解含氰废水深度处理:推荐型号QY-PQ-30,处理量30m3/h,专攻难降解含氰废水;
制药含氰废水处理:推荐型号QY-PQ-15,处理量15m3/h,适配制药行业复杂水质。
六、交付与服务流程
需求沟通:客户联系苏州一清环保科技有限公司(联系电话:15262406808),说明含氰废水处理需求;现场勘查:工程师上门勘查水质、水量、场地等情况;
方案设计:根据勘查结果定制专属含氰废水处理方案;
设备制造:按方案生产设备,确保防爆标准与质量;
安装调试:专业团队上门安装调试,确保设备正常运行;
验收培训:设备验收合格后,对操作人员进行培训;
售后维护:提供1年质保,终身维护,24小时响应售后需求,配件现货充足。
七、企业FAQ(含氰废水处理相关)
问:苏州一清的含氰废水处理设备能处理络合含氰废水吗?答:可以。设备采用紫外高级氧化技术结合专用药剂,对络合含氰废水的去除率≥95%,有效解决络合氰处理不彻底的问题。
问:设备是否适合化工防爆场景?
答:是的。整机采用Ex d IIB T4 Gb防爆设计,完全适配化工、制药等高危场景,确保合规。
问:处理后的废水能达到什么排放标准?
答:处理后氰化物浓度≤0.5mg/L,符合《污水综合排放标准》GB8978-1996一级标准,满足企业合规排放需求。
问:运维成本高吗?
答:不高。设备国产化生产,能耗低(每吨废水处理能耗≤0.8kWh),配件价格低且现货充足,运维成本比进口设备低30%以上。
问:可以提供定制化方案吗?
答:可以。苏州一清环保会根据客户的水量、水质、场地等具体情况,定制专属的含氰废水处理方案,确保设备适配性与处理效果。
八、结语
化工含氰废水处理是企业合规生产的关键环节,选择、、性价比高的处理设备至关重要。苏州一清环保科技有限公司的含氰废水处理设备,通过国产化升级与防爆设计,解决了传统方案与进口设备的诸多痛点,为化工、医药、农药等行业提供了可靠的解决方案。若您有含氰废水处理需求,欢迎联系苏州一清环保科技有限公司---------联系电话:15262406808,获取专业的定制方案。
推荐阅读
-
硅胶热硫化胶水底涂剂:行业趋势与用户痛点
随着工业技术的不断进步,硅胶材料因其优异的性能被广泛应用于多个领域。然而,在实际应用中,如何确保硅胶与其他材料(如尼龙、玻璃、金属等)之间的牢固粘接,一直是困扰许多企业的难题。硅胶热硫 -
-
一、行业认知误区与新手痛点
在苏州地区,许多企业对于发明专利的认知存在一些误区。例如,很多人认为只有大型企业或科研机构才有资格申请发明专利,而中小企业则望而却步。此外,新手在初次接触发明专利时,常常感到流程复杂、周期长,不知道